Werkzeug und Metallbau
Schweißtechnik Grundlagen: vom Lichtbogen zur geprüften Naht
· Lesezeit 8 Minuten
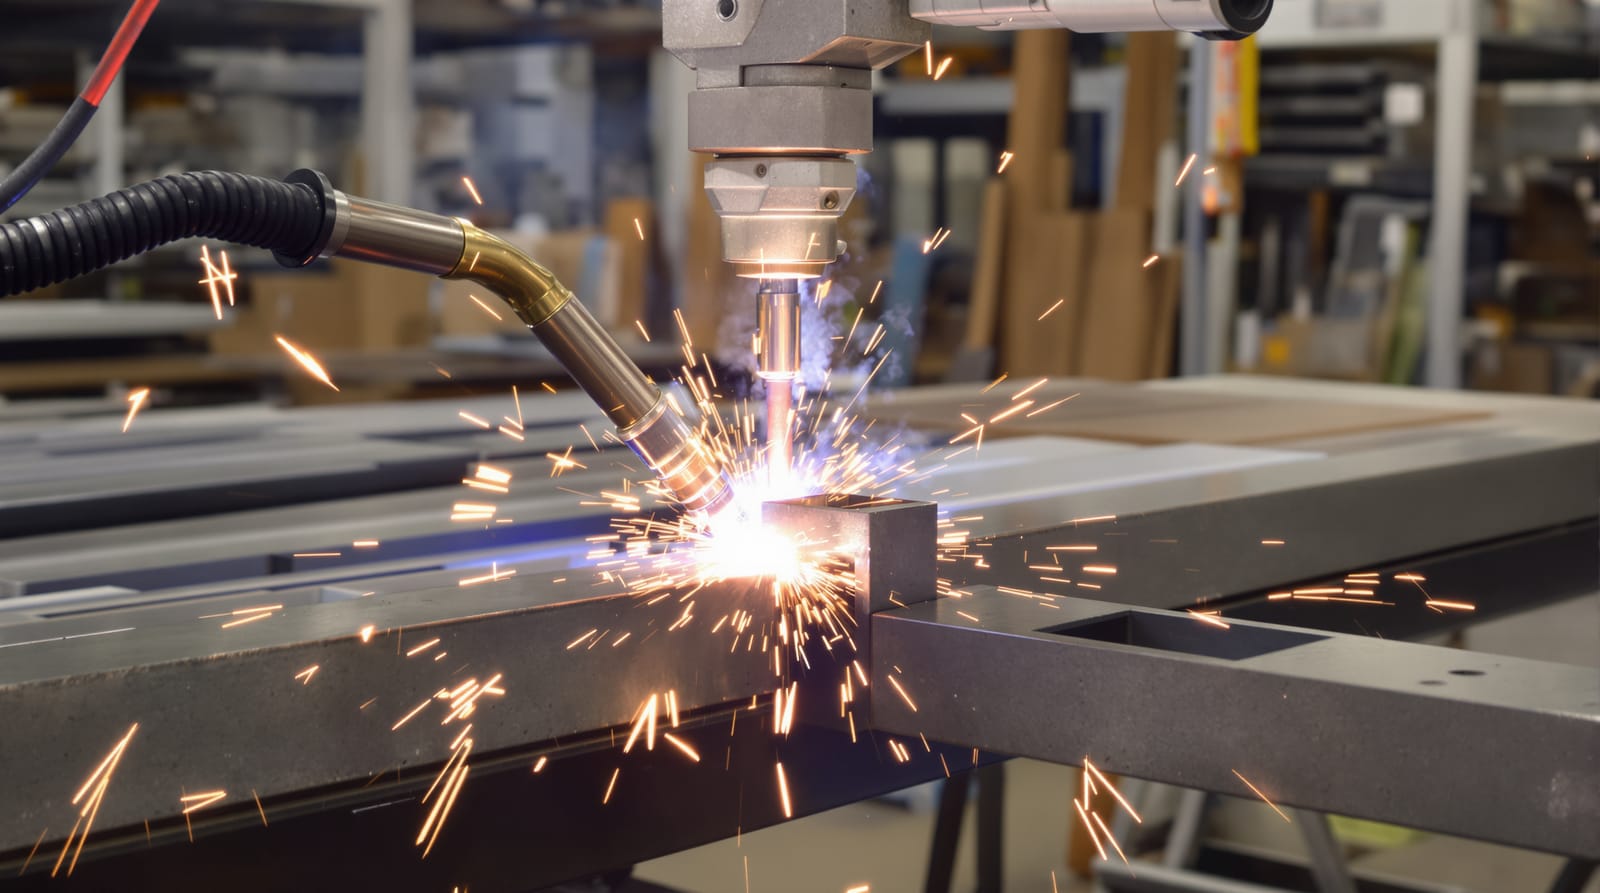
Schweißtechnik Grundlagen beginnen bei einer klaren Definition: Schweißen verbindet Werkstoffe stoffschlüssig und unlösbar, und zwar mit Wärme, Druck oder beidem. Die Fügetechnik trennt dabei das Schmelzschweißen vom Pressschweißen und ordnet jeden Schweißprozess über eine Prozessnummer nach DIN EN ISO 4063 ein, die Nummer 135 steht dort für das MAG-Schweißen mit Massivdrahtelektrode.
Verfahren, Nahtart, Schweißposition und Wärmeeinbringung hängen eng zusammen. Erst wer diese Zusammenhänge kennt, plant Schweißverbindungen an Stahl, Edelstahl und Aluminium so, dass sie halten, prüfbar sind und sich wiederholen lassen.
Was versteht man unter Schweißtechnik?
Schweißtechnik umfasst alle Verfahren, die Bauteile durch Wärme, Druck oder beides stoffschlüssig verbinden. Im Unterschied zum Schrauben oder Nieten entsteht eine unlösbare Verbindung, deren Festigkeit im Idealfall der des Grundwerkstoffs entspricht.
Beim Schmelzschweißen bringt eine Wärmequelle die Fugenflanken und meist einen Zusatzwerkstoff zum Schmelzen, das gemeinsame Schmelzbad erstarrt zur Naht. Beim Pressschweißen entsteht die Verbindung dagegen unter Druck, die Wärme bleibt örtlich begrenzt und stammt aus elektrischem Widerstand oder Reibung. Das Widerstandspunktschweißen an Karosserieblechen gehört zu dieser zweiten Gruppe.
DIN EN ISO 4063 sortiert die Schweißprozesse nach Wärmequelle und Wirkprinzip in Hauptgruppen, deren Ziffer die Prozessnummer anführt, und im Metallbau begegnen einem vor allem fünf davon:
- Gruppe 1, Lichtbogenschweißen: Lichtbogenhandschweißen (111), MIG-Schweißen (131), MAG-Schweißen (135), WIG-Schweißen (141) und Unterpulverschweißen (121).
- Gruppe 2, Widerstandsschweißen: Punktschweißen (21) und Rollennahtschweißen (22).
- Gruppe 3, Gasschmelzschweißen: Autogenschweißen mit Sauerstoff und Acetylen (311).
- Gruppe 4, Pressschweißen: Reibschweißen (42) und verwandte Verfahren, die Wärme durch Reibung oder Druck erzeugen.
- Gruppe 5, Strahlschweißen: Elektronenstrahlschweißen (51) und Laserstrahlschweißen (52).
Die Prozessnummer steht auf jeder Schweißanweisung und jedem Prüfzeugnis, doch erst die Eigenschaften der einzelnen Verfahren erklären, warum ein Betrieb Dünnblech anders schweißt als einen Stahlträger.
Welche Schweißverfahren nutzt die Schweißtechnik im Metallbau?
Im Metallbau dominieren die Lichtbogenverfahren MAG, MIG, WIG, Lichtbogenhandschweißen und Unterpulverschweißen. Sie unterscheiden sich in Abschmelzleistung, Nahtqualität und Eignung für bestimmte Werkstoffe.
Für unlegierten Stahl, Edelstahl und Aluminium stehen damit Schweißverfahren mit sehr unterschiedlichen Stärken zur Wahl, die sich in fünf Profilen beschreiben lassen:
- MAG-Schweißen (135): Eine Drahtelektrode wird kontinuierlich nachgeführt, ein Mischgas aus Argon und 15 bis 25 Prozent Kohlendioxid (Kurzzeichen M21 nach DIN EN ISO 14175) schützt das Schmelzbad. MAG gilt als Standardverfahren für unlegierte und niedriglegierte Stähle.
- MIG-Schweißen (131): Das Metall-Inertgasschweißen arbeitet mit Argon oder Argon-Helium-Gemischen und eignet sich für Aluminium und Kupferwerkstoffe.
- WIG-Schweißen (141): Der Lichtbogen brennt zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück, der Zusatzdraht wird getrennt zugeführt.
- Lichtbogenhandschweißen (111): Die umhüllte Stabelektrode kommt ohne Gasflasche aus und bewährt sich auf Baustellen mit Wind.
- Unterpulverschweißen (121): Körniges Pulver deckt den Lichtbogen ab und erlaubt hohe Abschmelzleistungen an dicken Blechen von Behältern und Großrohren, vorwiegend in Wannen- oder Horizontalposition.
Wann ist WIG-Schweißen dem MAG-Schweißen überlegen?
WIG-Schweißen ist dem MAG-Schweißen überlegen, wenn Nahtbild, Wurzelqualität und Spritzerfreiheit mehr zählen als Tempo. Typische Fälle sind Rohrwurzeln im Anlagenbau, Bleche unter einem Millimeter Dicke und sichtbare Nähte an Edelstahl.
Bei Geländern aus Edelstahl im Metallbau bleibt jede Naht am Handlauf sichtbar und wird nach dem Schweißen geschliffen oder gebeizt. Eine spritzerarme WIG-Naht verkürzt diese Nacharbeit deutlich, kostet aber mehr Schweißzeit je Meter als eine MAG-Naht.
Ein passendes Verfahren allein garantiert noch keine tragfähige Verbindung, denn die Geometrie der Fuge bestimmt, wie tief die Schmelze in das Bauteil eindringt.
Welche Nahtarten und Stoßarten unterscheidet die Schweißtechnik?
Die Schweißtechnik unterscheidet die Stoßart, also die Lage der Bauteile zueinander, von der Nahtart, also der Form der Schweißnaht. Die beiden häufigsten Nahtarten sind die Stumpfnaht und die Kehlnaht.
Stoßarten beschreiben, wie Bleche und Profile aufeinandertreffen. Der Stumpfstoß legt zwei Teile in einer Ebene aneinander, der T-Stoß setzt ein Teil rechtwinklig auf ein anderes, der Eckstoß verbindet zwei Kanten im Winkel und der Überlappstoß legt die Bleche übereinander.
Bei den Nahtarten richtet sich die Wahl nach Blechdicke und Belastung, wobei vier Formen den Großteil der Anwendungen abdecken:
- I-Naht: Stumpfnaht ohne Fugenvorbereitung für dünne Bleche, bei denen der Lichtbogen die volle Dicke durchschmilzt.
- V-Naht: Stumpfnaht mit angefasten Flanken und einem Öffnungswinkel meist zwischen 40 und 60 Grad, der den Zugang für die Wurzellage schafft.
- X-Naht: Beidseitig vorbereitete Stumpfnaht für dicke Bleche, bei der wechselseitiges Schweißen den Winkelverzug gering hält.
- Kehlnaht: Naht in der Ecke zwischen zwei Flächen bei T-Stoß, Eckstoß oder Überlappstoß, bemessen über das a-Maß, die Höhe des eingeschriebenen gleichschenkligen Dreiecks.
Nach dem Verlauf am Bauteil trennt die Fertigung Längsnähte, die gerade entlang einer Kante oder eines gerollten Mantels laufen, von Rundnähten, die Rohre, Flansche oder Behälterböden umlaufend verbinden. Beide Nahtverläufe lassen sich gut mechanisieren, weil Brenner oder Werkstück einer festen Bahn folgen.
Selbst eine korrekt vorbereitete Fuge verhält sich je nach Lage im Raum anders, weil die Schwerkraft das flüssige Schmelzbad aus der Naht ziehen will.
Welche Schweißpositionen legt DIN EN ISO 6947 fest?
DIN EN ISO 6947 beschreibt die Schweißpositionen mit Buchstabenkürzeln, für Bleche und Profile sind das die Grundpositionen PA bis PG. Die Position entscheidet über Stromstärke, Elektrodenwahl und darüber, für welche Lagen ein Schweißer geprüft sein muss.
Aus der Lage von Naht und Brenner ergeben sich in der Werkstatt sieben Grundpositionen:
- PA: Wannenposition, horizontal von oben, mit der höchsten Abschmelzleistung.
- PB: Horizontalposition für Kehlnähte, Brenner schräg von oben.
- PC: Querposition, Naht horizontal an einer senkrechten Wand.
- PD: Horizontal-Überkopfposition für Kehlnähte.
- PE: Überkopfposition für Stumpfnähte.
- PF: Steigposition, Schweißen senkrecht von unten nach oben.
- PG: Fallposition, Schweißen senkrecht von oben nach unten.
In der Fertigung gilt die Regel, Bauteile so zu drehen oder zu schwenken, dass möglichst viele Nähte in Position PA oder PB entstehen. Drehtische, Positionierer und Rollenböcke für Rundnähte dienen genau diesem Zweck.
Eine günstige Position verkürzt die Schweißzeit, ändert aber nichts an der Wärme, die bei jeder Lage in das Bauteil fließt und dort Gefüge und Maßhaltigkeit verändert.
Wie beeinflusst die Wärmeeinbringung beim Schweißen das Bauteil?
Die Wärmeeinbringung beim Schweißen bestimmt Verzug, Eigenspannungen und die Breite der Wärmeeinflusszone neben der Naht. Zu viel Wärme lässt Bleche verziehen und kann die Zähigkeit senken, zu wenig Wärme führt zu Bindefehlern.
DIN EN 1011-1 berechnet die Wärmeeinbringung Q aus der Streckenenergie, also Spannung mal Stromstärke geteilt durch die Schweißgeschwindigkeit, multipliziert mit einem thermischen Wirkungsgrad k. Für MAG-Schweißen und Lichtbogenhandschweißen setzt die Norm k mit 0,8 an, für WIG- und Plasmaschweißen mit 0,6 und für das Unterpulverschweißen mit 1,0.
Bei 24 Volt, 200 Ampere und 30 Zentimetern pro Minute ergibt sich beim MAG-Schweißen eine Wärmeeinbringung von rund 0,77 Kilojoule pro Millimeter. Halbiert der Schweißer die Geschwindigkeit, verdoppelt sich dieser Wert bei sonst gleichen Parametern.
Die Wärmeeinflusszone (WEZ) bezeichnet den Bereich des Grundwerkstoffs, der nicht schmilzt, dessen Gefüge sich durch die Temperatur aber verändert. Bei Feinkornbaustählen und höher gekohlten Stählen droht dort Aufhärtung, die Kaltrisse begünstigt.
Ob ein Stahl vorgewärmt werden muss, schätzt die Schweißtechnik über das Kohlenstoffäquivalent ab. Die verbreitete IIW-Formel lautet CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, und mit steigendem Wert wächst die Neigung zur Aufhärtung.
Weil sich Wärmeführung, Brennerabstand und Geschwindigkeit von Hand nur begrenzt konstant halten lassen, verlagern viele Betriebe wiederkehrende Nähte auf Maschinen.
Wann lohnt sich mechanisiertes Schweißen gegenüber dem Handschweißen?
Mechanisiertes Schweißen lohnt sich, sobald gleiche Nähte in Serie entstehen und Maßhaltigkeit mehr zählt als Flexibilität. Die Maschine hält Brennerabstand, Geschwindigkeit und Drahtvorschub über die gesamte Nahtlänge konstant.
Handschweißen bleibt im Vorteil bei Einzelstücken, wechselnden Geometrien und Montagearbeiten auf der Baustelle. Bei Serien von Blechmänteln, Rohrschüssen oder Gehäusen kehrt sich das Verhältnis um, weil Rüstzeit und Programmierung sich auf viele Teile verteilen.
Zwischen Handarbeit und Automat liegen Zwischenstufen. Beim teilmechanischen Schweißen führt der Schweißer den Brenner, während der Draht maschinell nachläuft, wie bei jedem MAG-Gerät. Beim vollmechanischen Schweißen bewegt eine Fahreinrichtung den Brenner, beim automatischen Schweißen übernimmt die Anlage auch Einlegen, Spannen und Entnehmen.
Den größten Einfluss auf eine reproduzierbare Naht hat die Spanntechnik, denn sie hält dünne Bleche während des Schweißens in Position und leitet über Kupferschienen Wärme ab. Schweißmaschinen mit integrierter Spannvorrichtung für Längsnähte und Ecknähte an Blechteilen fertigt die Schnelldorfer Maschinenbau GmbH, damit Spannung und Brennerführung als eine Einheit auf das Bauteil abgestimmt sind.
Eine Maschine wiederholt eine Naht zuverlässig, doch ob diese Naht die geforderte Güte erreicht, entscheiden erst Verfahrensprüfung, Personalqualifikation und Nahtprüfung.
Welche Normen regeln die Qualität in der Schweißtechnik?
Die Qualität in der Schweißtechnik regeln aufeinander aufbauende Normen für Betrieb, Verfahren, Personal und Nahtbewertung. Im Stahl- und Aluminiumbau bindet die Ausführungsnorm DIN EN 1090 Schweißarbeiten an tragenden Bauteilen an diese Normen.
Vom Betrieb bis zur einzelnen Naht greifen dabei sechs Regelwerke ineinander:
- DIN EN ISO 3834: Qualitätsanforderungen an den schweißenden Betrieb, abgestuft in umfassende (Teil 2), Standard- (Teil 3) und elementare Anforderungen (Teil 4).
- DIN EN ISO 14731: Aufgaben und Verantwortung der Schweißaufsicht.
- DIN EN ISO 15609 und DIN EN ISO 15614: Schweißanweisung (WPS, Welding Procedure Specification) und deren Qualifizierung durch eine Verfahrensprüfung.
- DIN EN ISO 9606-1: Prüfung von Schweißern für das Schmelzschweißen von Stählen.
- DIN EN ISO 5817: Bewertungsgruppen B, C und D für Unregelmäßigkeiten wie Poren, Risse oder Einbrandkerben, wobei B die höchste Anforderung stellt.
- DIN EN 1090: Ausführung von Stahl- und Aluminiumtragwerken mit den Ausführungsklassen EXC1 bis EXC4.
Die Sichtprüfung nach DIN EN ISO 17637 steht bei jeder Naht am Anfang, Eindringprüfung, Magnetpulverprüfung, Ultraschall oder Durchstrahlung folgen je nach Bewertungsgruppe und Ausführungsklasse. Wie sich solche Prüfschritte in eine durchgehende Qualitätssicherung bei Blechteilen einfügen, entscheidet über Ausschussquote und Nacharbeit.
Wie lange gilt eine Schweißerprüfung nach DIN EN ISO 9606-1?
Eine Schweißerprüfung nach DIN EN ISO 9606-1 bleibt gültig, solange die Schweißaufsicht oder der Arbeitgeber alle sechs Monate bestätigt, dass der Schweißer im Geltungsbereich gearbeitet hat. Für die Verlängerung bietet die Norm drei Wege: eine Wiederholungsprüfung alle drei Jahre, einen Nachweis geprüfter Schweißungen alle zwei Jahre oder eine fortlaufende Gültigkeit in Betrieben mit Qualitätssystem nach DIN EN ISO 3834-2 oder DIN EN ISO 3834-3.
Geprüfte Schweißer und qualifizierte Verfahren sichern die Naht, schützen aber nicht die Menschen, die sie herstellen, denn Rauch, Strahlung und Hitze entstehen bei jedem Lichtbogen.
Welche Schutzmaßnahmen verlangt die Schweißtechnik am Arbeitsplatz?
Die Schweißtechnik verlangt Schutz vor Schweißrauch, optischer Strahlung, Hitze und elektrischer Gefährdung. Maßgeblich ist in Deutschland die TRGS 528 (Technische Regel für Gefahrstoffe) zu schweißtechnischen Arbeiten, die technische Maßnahmen vor persönliche Schutzausrüstung stellt.
Schweißrauch entsteht aus verdampftem und wieder kondensiertem Metall und enthält je nach Werkstoff Mangan, Chrom- oder Nickelverbindungen. Beim Schweißen von Chrom-Nickel-Stählen entstehen Verbindungen des sechswertigen Chroms, die als krebserzeugend eingestuft sind.
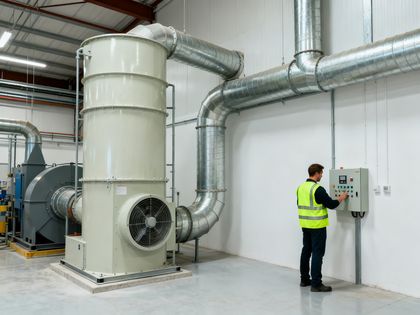
Brennernahe Absaugungen und Absaugarme erfassen den Rauch direkt an der Entstehungsstelle, während eine reine Hallenlüftung die Belastung im Atembereich kaum senkt. Erfassungsart, Filterstufe und Luftführung von Absauganlagen in der Fertigungshalle richten sich deshalb nach Verfahren, Werkstoff und Zahl der Schweißplätze.
Zur persönlichen Schutzausrüstung an einem Lichtbogenarbeitsplatz zählen in der Regel fünf Bestandteile:
- Schweißerschutzschild oder Schweißhelm: mit Schweißerschutzfilter nach DIN EN 169 oder automatischem Filter nach DIN EN 379.
- Schutzkleidung: schwer entflammbar nach DIN EN ISO 11611.
- Schweißerhandschuhe: nach DIN EN 12477.
- Sicherheitsschuhe: mit geschlossenem Schaft gegen Funkenflug.
- Atemschutz: gebläseunterstützte Schweißhelme, wenn die Absaugung den Rauch nicht ausreichend erfasst.
Schweißtechnik Grundlagen lassen sich damit auf eine Kette zurückführen: Verfahren und Nahtart bestimmen die Wärme, die Wärme bestimmt Gefüge und Verzug, und Normen samt Arbeitsschutz sichern Ergebnis und Gesundheit ab. Wer jedes Glied dieser Kette kennt, plant Schweißverbindungen, die sich prüfen, wiederholen und ohne Nacharbeit fertigen lassen.